

AI驱动PCB越来越难钻,如何提升微钻寿命与加工稳定性?
AI浪潮之下,PCB行业正迎来新一轮升级,服务器、汽车电子等应用需求持续增长,同时FPC、HDI、金属基板等细分产品也在加快发展。作为承载电子元器件、实现电气互连与信号传输的核心部件,PCB需要通过大量微孔完成不同线路层之间的导通。因此,在PCB制作过程中,需要使用微型钻针(直径≤0.20 mm)在PCB覆铜板上钻孔。
过去,普通PCB常采用以环氧树脂、玻璃纤维布和铜箔为主要材料的FR-4覆铜板。这类材料工艺成熟,钻孔加工难度相对可控,采用硬质合金微钻,并根据加工需求配合TiN、TiCN、TiAlN等传统硬质涂层,通常即可满足常规钻孔需求。
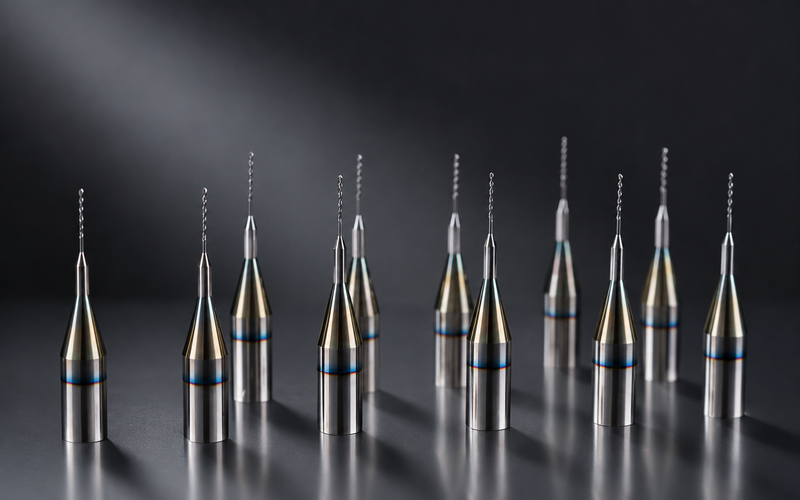
但随着行业升级,对PCB性能要求不断提高,板材的树脂体系、玻纤布及填料配方也在发生变化,这对微型钻头的耐磨性、加工精度和使用寿命提出了更高要求。
一方面,PCB开始更多采用低损耗树脂、低介电玻纤布、石英纤维及无机填料等材料。相比常规板材,这些材料虽然有利于提升高速信号传输性能,但其硬度和磨蚀性也更高,普通微钻在高速切削过程中需要承受更大的摩擦和磨粒磨损。
另一方面,为了承载更多高速信号通道和更复杂的线路互连,PCB层数不断增加,板厚随之增大;而高密度互连又要求孔径进一步缩小,钻针随之更细。板厚增加、钻针直径减小,使微钻的长径比(钻针有效长度与直径之比)进一步增大。
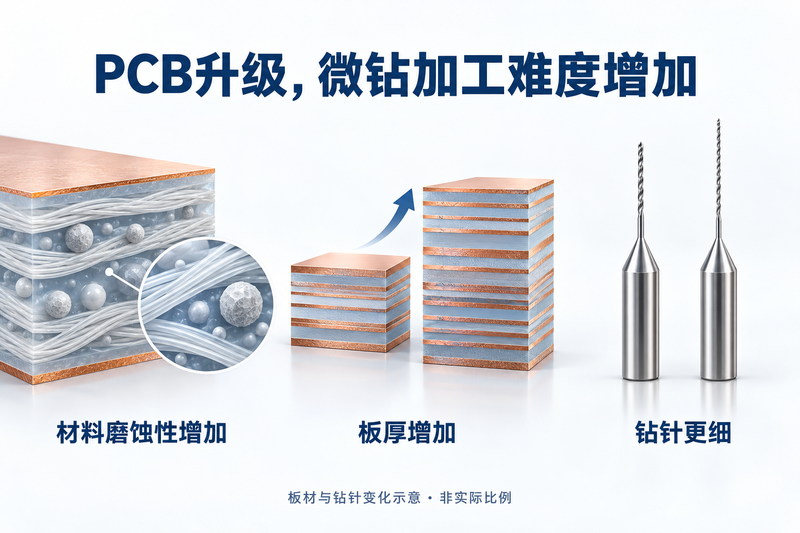
长径比越高,微钻整体越细长,刚性和加工稳定性越低,排屑及散热难度也进一步增加,更容易出现刃口磨损、偏摆及断针等问题,单支微钻可稳定加工的孔数也随之减少
在上述加工条件下,微钻对耐磨性、低摩擦和刃口保持能力的要求也进一步提高,采用更高性能的表面涂层,已成为提升微钻使用寿命的重要技术手段。
二、提升微钻寿命,Ta-C表面涂层成为重要手段
对于高多层、高密度服务器PCB使用的微型钻头,Ta-C涂层凭借高硬度、低摩擦和良好的表面光滑度,可提升微钻耐磨性、降低钻削阻力,是高性能微钻涂层的重要技术路线之一。
但采用常规阴极电弧蒸发工艺进行沉积时,靶材表面容易喷射出微米级液滴和大颗粒,并随等离子体一起沉积到微钻表面。对于直径仅0.20 mm甚至更小的微钻而言,这些大颗粒容易附着在钻尖和切削刃附近,使涂层表面粗糙度增加,并可能改变原有刃口几何形状。
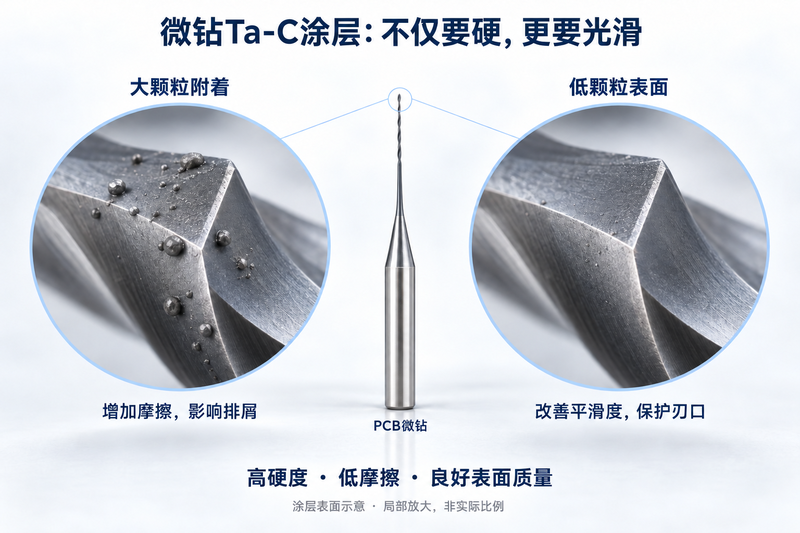
在高速钻削过程中,表面颗粒会进一步增加摩擦和切削阻力,影响排屑,同时还可能成为局部应力集中点,导致涂层剥落、刃口磨损加快,严重时甚至增加崩刃和断针风险。
因此,微钻Ta-C涂层不仅要求硬度高,还要求表面足够光滑、颗粒尽可能少。
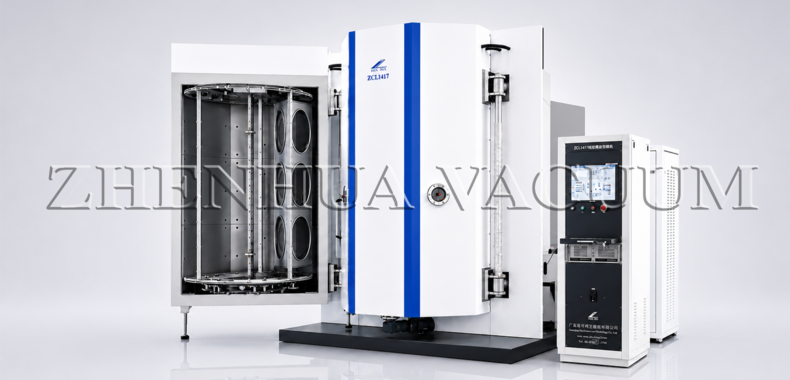
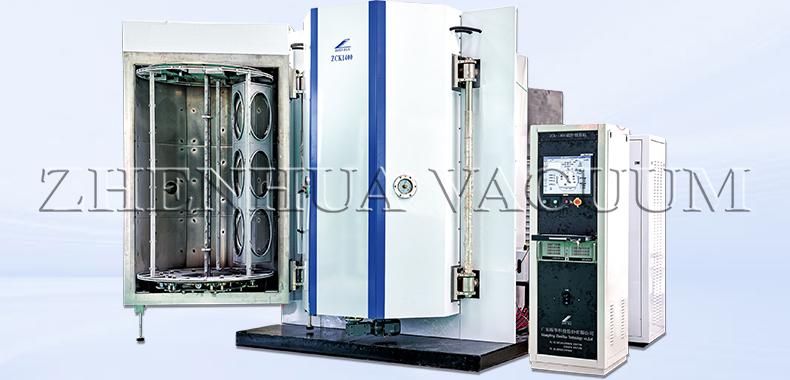
三、振华真空PCB微钻镀膜设备:自研弯管过滤装置,有效减少大颗粒
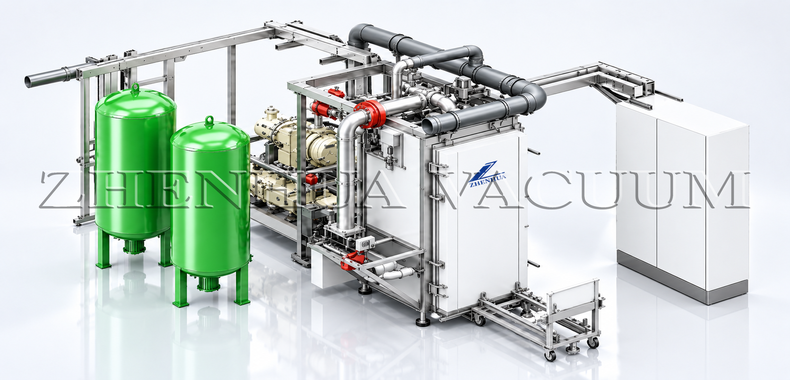
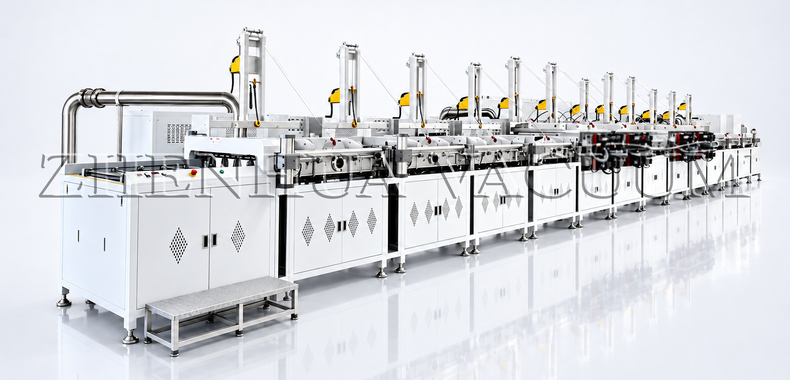
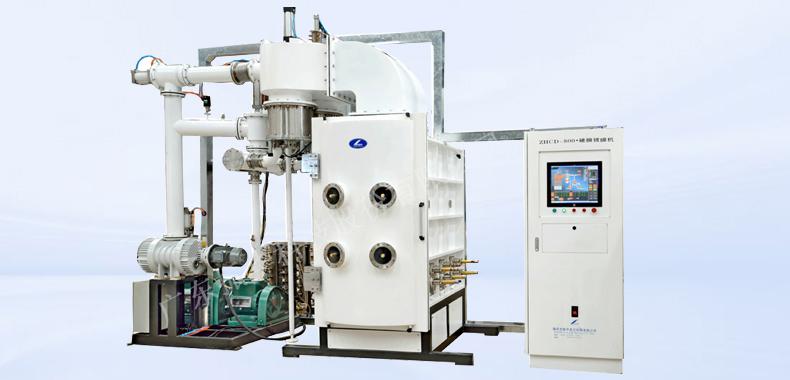
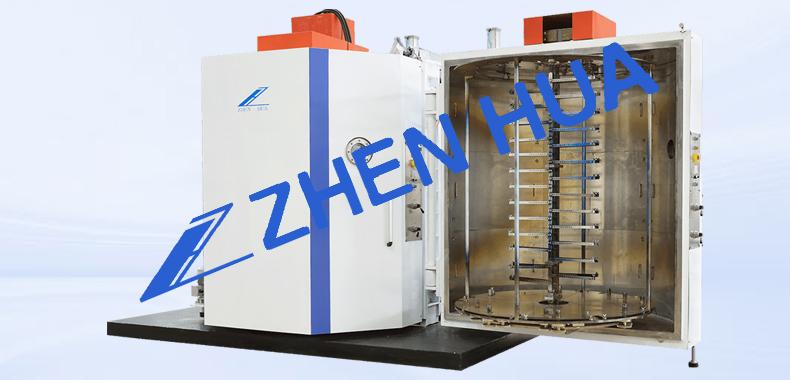
针对微钻涂层过程中大颗粒沉积的问题,振华真空自主研发弯管过滤装置,可有效过滤电弧沉积过程中产生的大颗粒,提升膜层表面光滑度和沉积质量。
设备可用于制备Ta-C高性能涂层,兼具高硬度、低摩擦和良好耐磨性能,涂层硬度可达约63 GPa,可更好地满足PCB微钻对耐磨性和刃口保护的要求,从而延缓刃口磨损,提升微钻使用寿命。
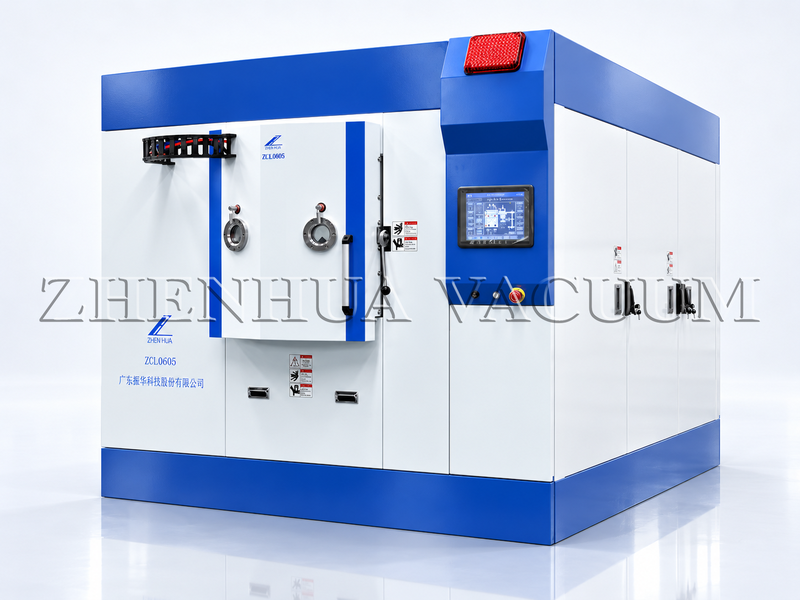
此外,设备还可镀制AlTiN、AlCrN、TiCrAlN、TiAlSiN、CrN等耐高温硬质涂层,应用范围覆盖PCB微型刀具,并可拓展至模具、切削刀具、冲头、汽车零部件、活塞等产品。
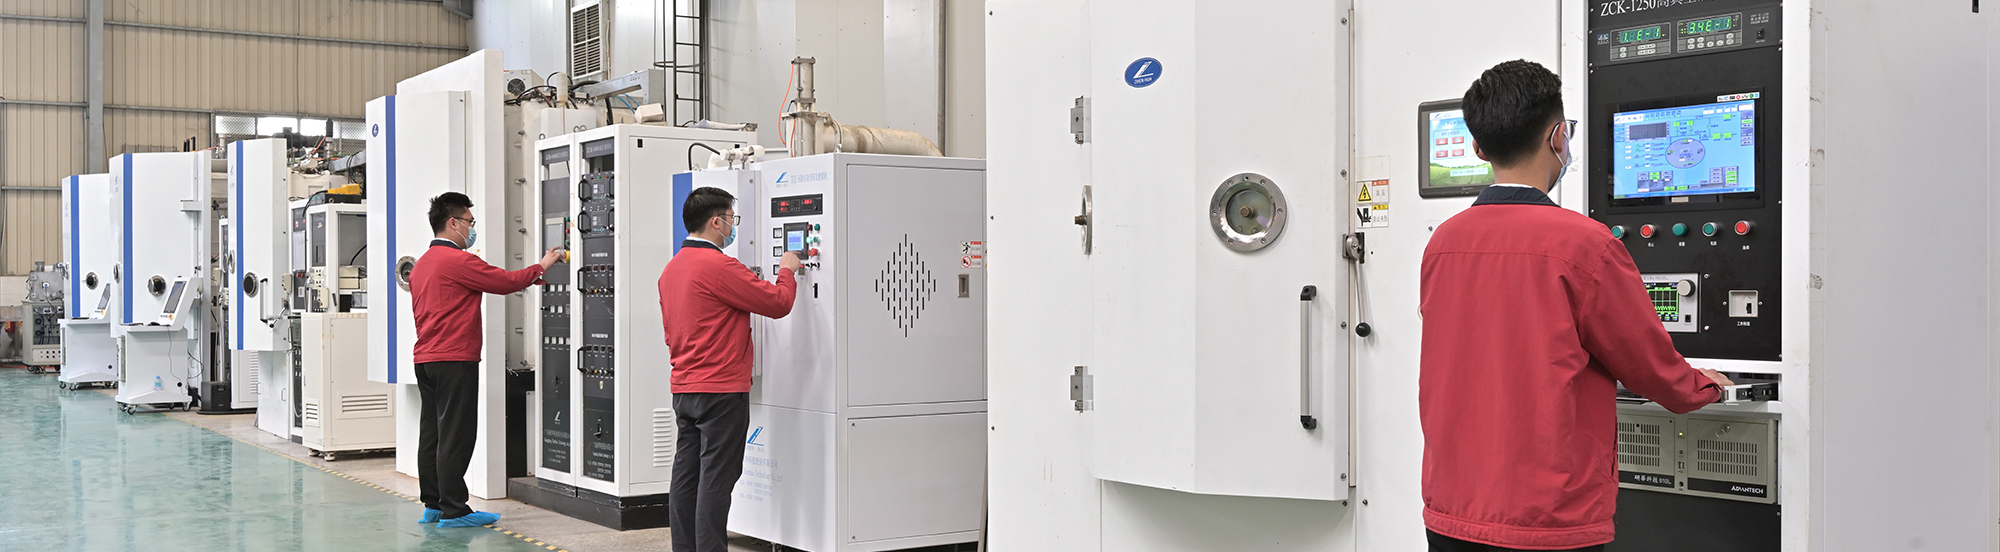
目前,该设备已向国内某知名PCB企业累计交付20台,并投入批量生产应用。通过持续的项目交付与实际产线运行,振华真空已积累了较成熟的PCB微钻涂层量产经验,可为客户提供从设备配置、工艺调试到批量生产导入的完整支持。
结语
随着AI不断发展,PCB材料、层数、板厚及孔径都在发生变化,对微钻的耐磨性、加工稳定性和使用寿命提出了更高要求。
对于PCB微钻而言,涂层已不再只是简单提升表面硬度,而是需要兼顾高硬度、低摩擦、低颗粒和良好的刃口保护效果。振华真空将持续围绕PCB微钻等精密刀具的镀膜需求,提供稳定、高效的硬质涂层设备及工艺解决方案,助力客户实现更稳定的批量生产。